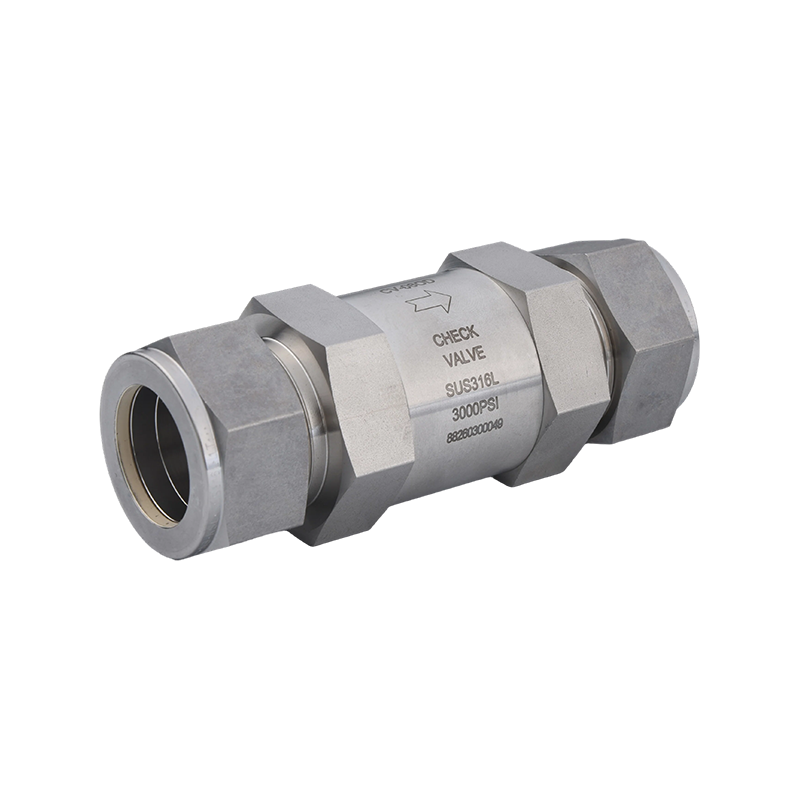
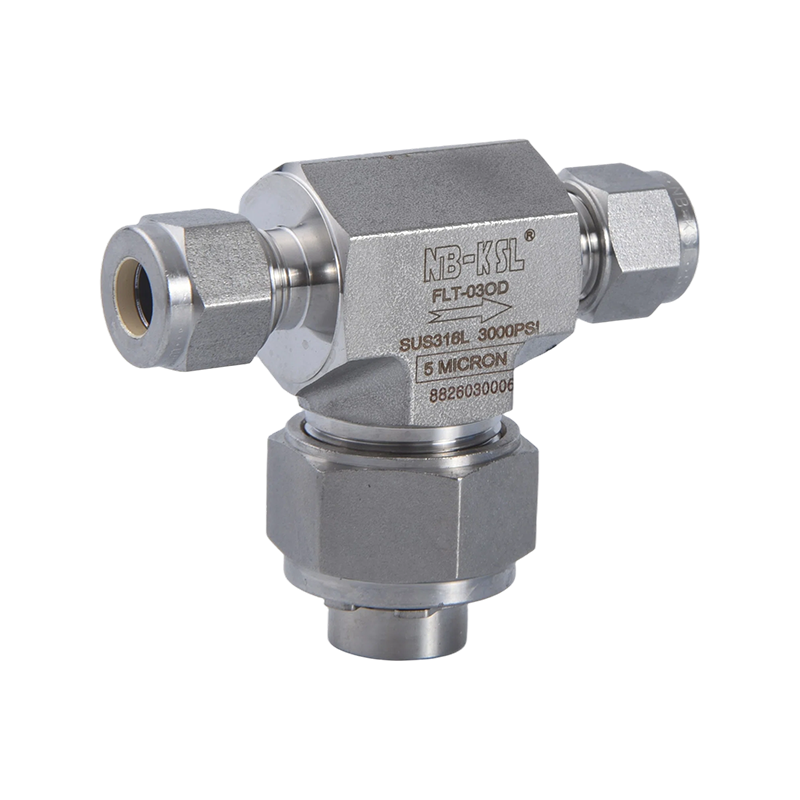
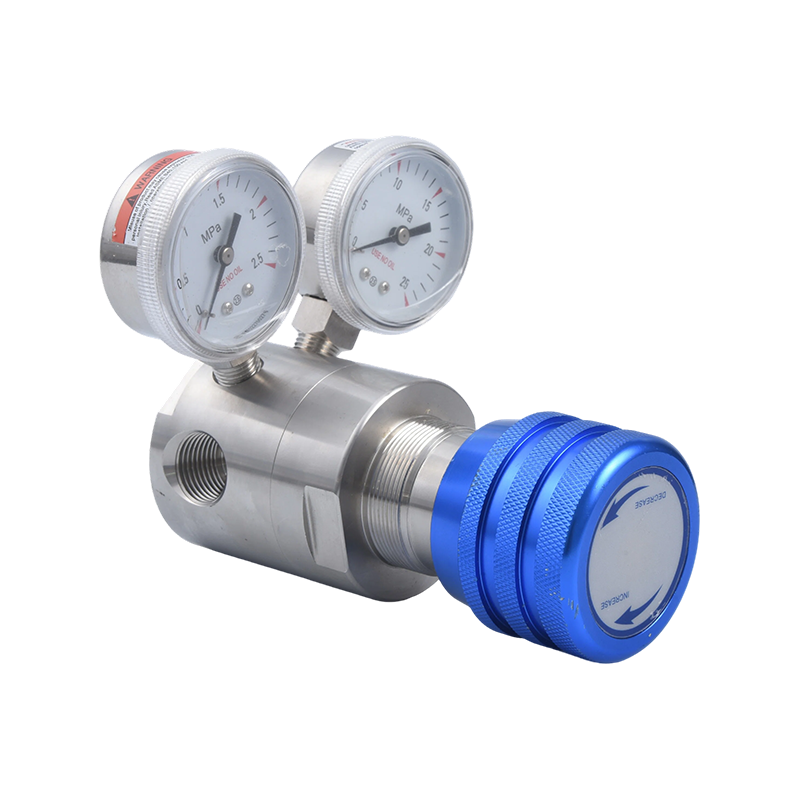
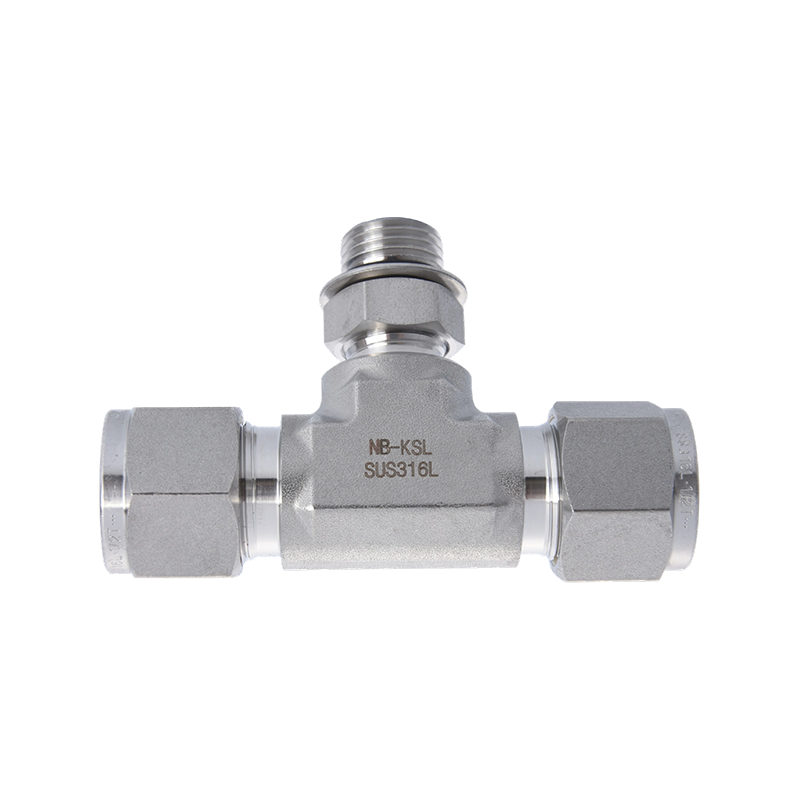
Van kim thép không gỉ là gì và chúng hoạt động như thế nào
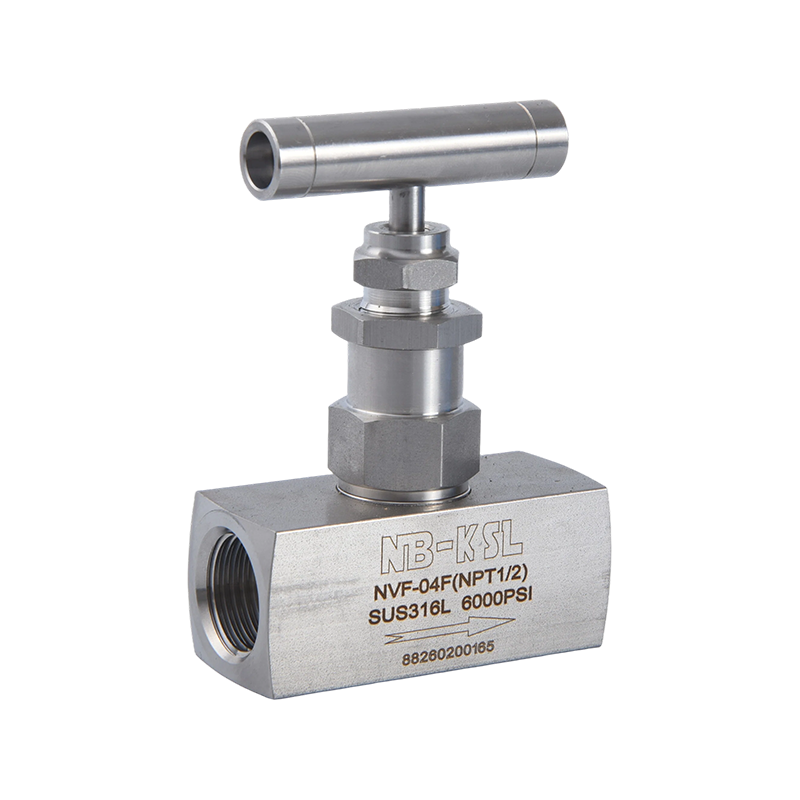
Van kim điều khiển dòng chảy qua một lỗ khoan nhỏ bằng cách tiến hoặc rút một thân hình kim thuôn nhọn vào và ra khỏi bệ được gia công chính xác. Khi tay quay hoặc bộ truyền động quay, các ren trục sẽ di chuyển nó một cách tuyến tính, mở hoặc đóng khe hở giữa đầu kim và chỗ tựa với độ phân giải rất chính xác. Một vòng quay hoàn toàn của tay quay van kim điển hình chỉ thay đổi vị trí thân van một khoảng 0,5 đến 1,5 mm , giúp người vận hành kiểm soát cực kỳ chính xác đối với tốc độ dòng chảy nhỏ.
Tại sao thép không gỉ là vật liệu được lựa chọn cho hầu hết các ứng dụng
Van kim thép không gỉ chiếm lĩnh thị trường van kim được sử dụng trong các ứng dụng thiết bị, điều khiển quá trình, dầu khí, hóa chất, dược phẩm và hàng hải vì thép không gỉ mang lại sự kết hợp các đặc tính mà không vật liệu van thông thường nào sánh được:
- Chống ăn mòn: Thép không gỉ loại 316 (loại phổ biến nhất cho van kim) chứa 16 đến 18% crom, 10 đến 14% niken và 2 đến 3% molypden, mang lại khả năng chống clorua, axit nhẹ và hầu hết các hóa chất xử lý gặp phải trong dây chuyền thiết bị công nghiệp.
- Khả năng chịu áp lực: Thân van kim bằng thép không rỉ 316 được đánh giá là đạt tiêu chuẩn 6.000 psi (414 thanh) là tiêu chuẩn trong dịch vụ thiết bị đo đạc. Các biến thể áp suất cao đạt tới 10.000 đến 20.000 psi (690 đến 1.380 bar) cho các ứng dụng thử nghiệm thủy lực và khí đốt.
- Phạm vi nhiệt độ: Van kim bằng thép không gỉ hoạt động đáng tin cậy từ nhiệt độ đông lạnh xuống âm 196°C (âm 321°F) với vật liệu ghế thích hợp, lên đến 600°C (1.112°F) trong cấu hình ghế hoàn toàn bằng kim loại.
- Khả năng làm sạch: Bề mặt inox 316 mịn, không xốp chống lại sự bám dính của vi khuẩn và có thể khử trùng bằng hơi nước, giúp van kim không gỉ được chấp nhận theo tiêu chuẩn vệ sinh FDA và 3A trong sản xuất dược phẩm và thực phẩm.
- Khả năng tương thích với dịch vụ oxy: Sau các quy trình tẩy dầu mỡ và làm sạch thích hợp, van kim bằng thép không gỉ được phê duyệt cho dịch vụ oxy và khí oxy hóa trong đó thép carbon và đồng thau bị cấm.
Các loại thép không gỉ được sử dụng trong van kim: 304, 316 và 316L
Không phải tất cả các loại van kim không gỉ đều sử dụng cùng một loại hợp kim. Cấp độ ảnh hưởng đến hiệu suất ăn mòn, khả năng hàn và chi phí:
Các loại thép không gỉ được sử dụng trong van kim được so sánh theo thành phần, khả năng chống ăn mòn và dịch vụ được khuyến nghị | lớp | % Cr | Ni % | Mo % | Lợi thế chính | Dịch vụ được đề xuất |
| 304 | 18 đến 20 | 8 đến 10,5 | không có | Chi phí thấp, chống ăn mòn chung | Quá trình nội địa không chứa clorua, nước, không khí |
| 316 | 16 đến 18 | 10 đến 14 | 2 đến 3 | Kháng clorua và axit | Dầu khí, hàng hải, hóa chất, thiết bị đo đạc |
| 316L | 16 đến 18 | 10 đến 14 | 2 đến 3 | Carbon thấp, chống mối hàn | Dược phẩm, vệ sinh, lắp ráp hàn |
Vật liệu ghế van kim và ảnh hưởng của chúng đến độ kín và nhiệt độ
Chỗ ngồi là bề mặt bịt kín mà đầu kim tiếp xúc khi đóng van. Vật liệu đế xác định chất lượng ngắt của van, giới hạn nhiệt độ và khả năng tương thích với chất lỏng xử lý:
- PTFE (polytetrafluoroetylen): Chất liệu ghế phổ biến nhất. Cung cấp khả năng ngắt kín bong bóng ở lực ngồi thấp, khả năng kháng hóa chất tuyệt vời đối với hầu hết các chất lỏng và phạm vi nhiệt độ âm 200°C đến cộng 200°C . Đủ mềm để phù hợp với những khiếm khuyết nhỏ trên bề mặt kim, mang lại khả năng ngắt đáng tin cậy ngay cả khi độ mòn vừa phải.
- Ni lông (polyamit): Chi phí thấp hơn PTFE, đặc tính bịt kín tốt, nhưng nhiệt độ giới hạn ở khoảng cộng thêm 120°C và không tương thích với axit mạnh và nhiều dung môi. Phổ biến trong van kim thủy lực giá rẻ và dịch vụ nước.
- Kim loại với kim loại (thép không gỉ hoặc Stellite trên không gỉ): Được sử dụng khi nhiệt độ vượt quá giới hạn PTFE hoặc khi chất lỏng xử lý không tương thích với đế polyme. Ghế kim loại yêu cầu lực ép cao hơn và không đạt được khả năng ngắt kín bong bóng của ghế mềm ở áp suất thấp, nhưng hoạt động đáng tin cậy đến 600°C và ở áp suất rất cao trên 10.000 psi. Ghế kim loại có mặt bằng vệ tinh mang lại khả năng chống xói mòn và ăn mòn tốt hơn đáng kể so với tiếp xúc trần trên thép không gỉ.
- PEEK (polyetheretherketone): Ghế polymer hiệu suất cao mang lại khả năng kháng hóa chất vượt trội so với các lựa chọn thay thế PTFE, ổn định kích thước ở nhiệt độ lên tới 250°C và độ bền cơ học chống lại sự đùn ở áp suất chỗ ngồi cao. Được sử dụng trong van lấy mẫu khí, hệ thống sắc ký và thiết bị phân tích áp suất cao.
Sự khác biệt giữa Van đo và Van kim là gì?
A van đo là một loại van kim cụ thể được thiết kế nhằm mục đích kết nối và cách ly đồng hồ đo áp suất (hoặc bộ truyền áp suất) khỏi dây chuyền xử lý. Van kim tiêu chuẩn là một thiết bị ngắt và kiểm soát dòng chảy đa năng. Sự nhầm lẫn nảy sinh do van đo sử dụng bộ phận bên trong van kim, nhưng chúng khác nhau về hình dạng thân, cấu hình cổng và chức năng dự kiến. Hiểu được sự khác biệt sẽ giúp ngăn chặn cả thông số kỹ thuật dưới mức (lắp đặt van kim tiêu chuẩn ở nơi cần có van đo) và thông số kỹ thuật quá cao (mua van đo cho ứng dụng kiểm soát dòng chảy khi nó không mang lại lợi ích gì).
Van đo: Mục đích, thiết kế và các tính năng chính
Van đo có ba chức năng: nó cách ly đồng hồ đo áp suất khỏi quá trình tháo và thay thế đồng hồ đo an toàn; nó cung cấp một cổng xả hoặc thông hơi để giảm áp suất phía máy đo trước khi ngắt kết nối thiết bị; và nó hoạt động như một cổng hiệu chuẩn để kết nối một chuẩn tham chiếu trong quá trình kiểm tra hiệu chuẩn. Các tính năng tiêu chuẩn của van đo không có trên van kim thông thường:
- Kết nối quá trình dưới cùng: Van đo có đầu vào xử lý ở phía dưới thân, kết nối trực tiếp với đường ống xử lý hoặc điểm lấy áp. Máy đo hoặc máy phát kết nối với cổng trên cùng. Sự sắp xếp theo chiều dọc này đảm bảo thoát nước ngưng tụ và tự làm sạch đường đo.
- Cổng chảy máu: Một vít xả nhỏ hoặc van kim phụ trên thân van đồng hồ đo cho phép phía thiết bị được thông hơi ra khí quyển hoặc thoát nước an toàn trước khi kết nối đồng hồ đo bị đứt. Điều này ngăn kỹ thuật viên tiếp xúc với áp suất xử lý hoặc chất lỏng nguy hiểm khi tháo máy đo.
- Thân máy nhỏ gọn với các kết nối tiêu chuẩn máy đo: Van đo được sản xuất với các kết nối tiêu chuẩn hóa để gắn trực tiếp vào đồng hồ đo áp suất, máy phát và khối đa dạng - điển hình là NPT nữ 1/4 inch trên cổng thiết bị và 1/2 inch NPT nam hoặc nữ trên quá trình kết nối.
- Nắp ca-pô và thân cây tích hợp: Vỏ nắp ca-pô và cơ cấu thân trong van đồng hồ đo được thiết kế để vận hành thường xuyên (mở và đóng để cách ly đồng hồ đo trong quá trình bảo trì) với độ mòn tối thiểu, sử dụng tay quay nâng lên để chỉ báo rõ ràng về vị trí mở hoặc đóng.
Van kim tiêu chuẩn: Chức năng kiểm soát dòng chảy đa năng
Van kim tiêu chuẩn được thiết kế chủ yếu để điều tiết và kiểm soát dòng chảy chính xác của chất lỏng và khí trong ống dụng cụ, thiết bị phân tích, mạch thủy lực và dây chuyền xử lý. Ưu tiên thiết kế chính của nó là:
- Điều chỉnh dòng chảy tốt: Hành trình kim dài (nhiều vòng từ đóng hoàn toàn đến mở hoàn toàn) và đường kính lỗ nhỏ (thường là Lỗ khoan 1 đến 6 mm trong các kích cỡ thiết bị) cho phép điều chỉnh cực kỳ chính xác tốc độ dòng chảy nhỏ mà không thể thực hiện được bằng van bi hoặc van cổng.
- Cài đặt nội tuyến: Van kim tiêu chuẩn có thân thẳng hoặc góc được thiết kế để lắp đặt trong dây chuyền xử lý, với các đầu nối giống hệt nhau trên cả cổng vào và cổng ra.
- Độ nhạy hướng dòng chảy: Nhiều van kim chỉ định hướng dòng chảy ưa thích (dưới yên hoặc phía trên yên). Dòng chảy dưới đế (từ bên dưới đầu kim) giúp ngắt tốt hơn ở áp suất thấp và bảo vệ bao bì khỏi áp suất trong quá trình. Dòng chảy qua chỗ ngồi (từ phía trên đầu kim) được ưu tiên trong một số ứng dụng áp suất cao để hỗ trợ tắt máy bằng cách sử dụng áp suất xử lý để giúp đặt kim.
So sánh song song: Van đo và van kim
Sự khác biệt chính giữa van đo và van kim tiêu chuẩn về chức năng, thiết kế và ứng dụng | tính năng | Van đo | Van kim tiêu chuẩn |
| Chức năng chính | Cách ly và bảo vệ dụng cụ đo áp suất | Van tiết lưu và điều khiển tốc độ dòng chảy |
| cổng chảy máu | Có, tính năng tiêu chuẩn | Không chuẩn |
| Định hướng cổng | Quá trình dưới cùng, dụng cụ trên cùng | Nội tuyến hoặc góc (cả hai đầu bằng nhau) |
| Chuẩn hóa kết nối | Cổng tiêu chuẩn máy đo (1/4 phía thiết bị NPT) | Cổng tiêu chuẩn quy trình (NPT, nén, SW) |
| Khả năng kiểm soát dòng chảy | Chỉ cách ly bật/tắt | Điều chỉnh và tắt toàn dải |
| Đánh giá áp suất điển hình | Lên đến 6.000 psi (414 bar) | Lên tới 20.000 psi (1.380 bar) |
| Chỉ báo đóng/mở trực quan | Chỉ báo tay quay hoặc thân tăng | Chỉ đếm lượt |
| Cài đặt điển hình | Ngay bên dưới đồng hồ đo áp suất hoặc máy phát | Đang chạy trong quá trình hoặc ống dụng cụ |
Cách chọn van kim: Khung lựa chọn hoàn chỉnh
Chọn sai van kim cho một ứng dụng là một trong những nguyên nhân phổ biến nhất dẫn đến hỏng van sớm, rò rỉ hệ thống và các vấn đề về kiểm soát quy trình. Cách tiếp cận đúng sẽ thực hiện thông qua sáu tham số theo trình tự và không thể bỏ qua tham số nào mà không gặp rủi ro không khớp.
Bước 1: Xác định chất lỏng xử lý và các đặc tính của nó
Chất lỏng tiếp xúc với thân van, đầu kim, mặt tựa và đệm kín quyết định mọi lựa chọn vật liệu trong việc lựa chọn:
- Pha chất lỏng: Chất lỏng là chất lỏng, khí hay hơi nước? Dịch vụ gas yêu cầu van duy trì khả năng ngắt đối với môi trường có độ nhớt rất thấp giúp tìm ra đường rò rỉ nhỏ nhất dễ dàng hơn chất lỏng. Dịch vụ hơi nước ở trên 180°C loại bỏ chỗ ngồi PTFE và yêu cầu chỗ ngồi bằng kim loại.
- Khả năng tương thích hóa học: Xác minh rằng mọi vật liệu bị ướt (thân máy, kim, đế, bao bì, bao bì thân, vòng đệm) đều tương thích với chất lỏng. Đối với chất lỏng ăn mòn, thép không gỉ 316 là tiêu chuẩn. Đối với axit đậm đặc, dung môi clo hóa hoặc chất lỏng halogen hóa, hãy tham khảo biểu đồ tương thích hóa học và xem xét vật liệu thân Hastelloy C-276 hoặc thân được lót bằng PTFE trong các trường hợp đặc biệt.
- Độ nhớt: Chất lỏng có độ nhớt cao (trên 500 cSt) tạo ra sự sụt giảm áp suất cao qua lỗ van nhỏ và có thể yêu cầu kích thước lỗ lớn hơn để đạt được tốc độ dòng chảy cần thiết. Chất lỏng có độ nhớt rất cao trên 5.000 cSt có thể không chảy qua các lỗ van kim của thiết bị tiêu chuẩn và yêu cầu các van cấp quy trình có đường dẫn dòng chảy lớn hơn.
- Nội dung mài mòn: Bùn, chất lỏng chứa đầy cát và chất lỏng mang theo các hạt cứng làm mòn đầu kim và chỗ ngồi. Đối với dịch vụ mài mòn, hãy chọn các van có kim và đế mặt Stellite cứng, được xếp hạng cho dịch vụ chống xói mòn hoặc xem xét di dời van kim đến các điểm trong hệ thống nơi chất lỏng sạch.
Bước 2: Xác nhận các yêu cầu về áp suất và nhiệt độ
Định mức áp suất và nhiệt độ phải vượt quá điều kiện vận hành tối đa với mức an toàn phù hợp. Quy tắc quan trọng: cả áp suất vận hành tối đa và nhiệt độ vận hành tối đa phải nằm trong định mức đồng thời của van, vì định mức áp suất thường được giảm nhiệt độ đối với nhiệt độ cao:
- Một van kim được đánh giá 6.000 psi ở 38°C (100°F) có thể bị giảm xuống 4.500 psi ở 200°C . Luôn kiểm tra đường cong áp suất-nhiệt độ (P-T) của nhà sản xuất ở nhiệt độ vận hành thực tế.
- Đối với các ứng dụng thử nghiệm thủy lực và áp suất với nước hoặc dầu ở nhiệt độ môi trường xung quanh, van kim áp suất cao được định mức để 10.000 psi (690 thanh) thường được yêu cầu và có sẵn bằng thép không gỉ 316.
- Đối với dịch vụ đông lạnh (nitơ lỏng, LNG, oxy lỏng), hãy xác minh rằng cả vật liệu thân và thân đều có độ bền va đập được ghi nhận ở nhiệt độ vận hành tối thiểu. Thép không gỉ Austenitic (304 và 316) giữ đủ độ dẻo dai để âm 196°C ; van thép carbon không được chấp nhận cho dịch vụ đông lạnh.
Bước 3: Xác định hệ số lưu lượng yêu cầu (Cv)
Hệ số lưu lượng Cv (hoặc Kv tính theo đơn vị hệ mét) xác định lưu lượng đi qua van mở hoàn toàn ở mức giảm áp suất xác định. Đối với van kim sử dụng trong dịch vụ tiết lưu, Cv yêu cầu được tính toán từ yêu cầu về tốc độ dòng chảy và độ sụt áp:
Đối với chất lỏng: Cv = Q × √(SG / ΔP)
Trong đó Q là dòng chảy tính bằng gallon Mỹ trên phút, SG là trọng lượng riêng của chất lỏng so với nước và ΔP là độ giảm áp suất tính bằng psi. Để tốc độ dòng được kiểm soát rơi vào phần giữa nhạy cảm của hành trình van kim (không phải ở đầu kim nơi độ phân giải điều khiển kém), hãy chọn một van có Cv tối đa xấp xỉ 3 đến 5 lần Cv cần thiết ở lưu lượng bình thường . Điều này đặt điểm vận hành ở khoảng 20 đến 30% khi mở hoàn toàn, nơi khả năng điều khiển van kim là tốt nhất. Van kim có giá trị Cv rất thấp theo thiết kế: điển hình Van kim thiết bị NPT 1/4 inch có Cv tối đa xấp xỉ 0,3 đến 0,8 , làm cho chúng phù hợp để điều khiển lưu lượng thấp chính xác hơn là điều chỉnh lưu lượng lớn.
Bước 4: Chọn Kết thúc kết nối
Van kim có sẵn với một số loại kết nối cuối và sự lựa chọn phải phù hợp với cả ống hoặc đường ống liền kề và loại áp suất:
- Ren NPT (National Pipe Thread Taper): Kết nối phổ biến nhất cho van kim thiết bị ở Bắc Mỹ. Kích thước từ NPT 1/8 inch đến 1 inch . Yêu cầu băng PTFE hoặc chất bịt kín đường ống trên ren. Khả năng chịu áp lực tối đa lên tới 6.000 psi cho các kết nối NPT nhỏ trong thân van không gỉ.
- Phụ kiện nén (loại Swagelok hoặc Parker A-Lok): Dùng cho các kết nối ống dụng cụ bằng vật liệu không gỉ hoặc ống khác. Các đai nối khớp nối nén cắn vào ống OD, tạo ra một kết nối không bị rò rỉ mà không cần ren. Được đánh giá là 3.000 đến 10.000 psi tùy thuộc vào kích thước ống và vật liệu. Tiêu chuẩn cho các thiết bị phân tích, dây chuyền sắc ký khí và thiết bị phòng thí nghiệm.
- Mối hàn ổ cắm (SW): Thân van được trượt qua đầu ống và mối nối được hàn phi lê. Cần thiết trong đường ống xử lý nhiệt độ cao, áp suất cao, nơi các kết nối ren bị cấm theo mã. Đường ống quy trình ASME B31.3 thường sử dụng van kim hàn ổ cắm trong dịch vụ cấp áp suất Loại 1500 và Loại 2500.
- Mối hàn giáp mép (BW): Thân van có các đầu ống trơn được hàn đối đầu vào đường ống. Được sử dụng cho đường ống có áp suất cao nhất và nhiệt độ cao nhất mà không chấp nhận được mối nối cơ học. Phổ biến trong lắp đặt van gốc dụng cụ của nhà máy điện.
- Chủ đề BSPP hoặc số liệu: Tiêu chuẩn tại thị trường Châu Âu và Châu Á Thái Bình Dương. BSPP (Ống song song tiêu chuẩn Anh) là một ren song song bịt kín trên một mặt hoặc vòng đệm liên kết thay vì trên côn ren, cung cấp một kết nối chống rò rỉ có thể tái sử dụng mà không cần chất bịt kín khi sử dụng với vòng đệm bịt kín thích hợp.
Bước 5: Chọn Loại Đóng Gói Đúng
Việc đóng gói thân van bịt kín khe hở hình khuyên giữa thân quay và nắp ca-pô thân van, ngăn chặn chất lỏng trong quá trình rò rỉ ra khí quyển dọc theo thân van. Lựa chọn đóng gói ảnh hưởng đến phạm vi nhiệt độ vận hành, khả năng tương thích hóa học và ma sát đóng gói (xác định mô-men xoắn tay quay cần thiết để vận hành van):
- Bao bì PTFE: Tiêu chuẩn cho hầu hết các ứng dụng. Phạm vi nhiệt độ âm 200°C đến cộng 200°C . Khả năng kháng hóa chất tuyệt vời, độ ma sát thấp (dễ vận hành), nhưng bị co giãn theo thời gian ở nhiệt độ cao, cần phải siết chặt lại đai ốc đóng gói định kỳ.
- Grafoil (than chì linh hoạt) đóng gói: Được sử dụng cho dịch vụ nhiệt độ cao trên 200°C và cho hơi nước, chất lỏng truyền nhiệt và các ứng dụng mà PTFE không phù hợp. Đánh giá nhiệt độ lên tới 550°C trong dịch vụ không oxy hóa. Ma sát cao hơn PTFE, cần nhiều lực hơn để vận hành tay quay van.
- Con dấu ống thổi kim loại: Hộp xếp bằng kim loại hàn thay thế hoàn toàn lớp đệm truyền thống, tạo ra thân được hàn kín và không có khí thải thoát ra. Được yêu cầu theo quy định Phương pháp 21 của EPA đối với dịch vụ hợp chất hữu cơ dễ bay hơi (VOC). Van kim dạng ống thổi đắt hơn đáng kể nhưng loại bỏ hoàn toàn tình trạng rò rỉ đệm kín như một trường hợp hỏng hóc.
Bước 6: Xác minh loại cơ thể và yêu cầu dịch vụ đặc biệt
Ngoài các tham số cốt lõi, một số yêu cầu dành riêng cho ứng dụng phải được xác nhận:
- Góc so với thân thẳng: Van kim góc có đường dẫn dòng chảy 90 độ qua thân và được ưu tiên khi đường ống xử lý tiếp cận van từ một hướng và thoát ra vuông góc (loại bỏ một khuỷu ống). Thân thẳng giảm thiểu sự sụt giảm áp suất và là tiêu chuẩn cho dịch vụ tiết lưu nội tuyến.
- Thân tăng và thân không tăng: Trục nâng di chuyển lên trên khi van mở ra, đưa ra chỉ báo vị trí trực quan rõ ràng và ngăn chặn sự mài mòn của ren trục quay khi chịu tải đóng gói. Thân cây không vươn cao có thể xoay tại chỗ, điều này được ưu tiên khi khoảng không trên đầu bị hạn chế.
- Tay quay có thể khóa: Trong các ứng dụng quan trọng về an toàn, trong đó vị trí van phải được bảo đảm khỏi sự điều chỉnh trái phép, khóa tay quay hoặc vòng đệm dây sẽ ngăn chặn việc giả mạo nếu không có chìa khóa hoặc phá vỡ vòng đệm dây.
- Tuân thủ NACE MR0175 / ISO 15156: Các ứng dụng dầu khí trong dịch vụ chua (môi trường chứa hydro sunfua) yêu cầu vật liệu chống lại hiện tượng nứt do ứng suất sunfua. Van kim không gỉ tuân thủ NACE sử dụng hóa học và độ cứng được kiểm soát của tất cả các bộ phận bị ướt để đáp ứng tiêu chuẩn. Xác minh sự tuân thủ NACE một cách rõ ràng khi mua van cho dịch vụ chua.
Cách ngăn chặn van kim bị rò rỉ: Chẩn đoán và khắc phục mọi loại rò rỉ
Van kim bị rò rỉ bị hỏng ở một trong ba vị trí: qua thân (rò rỉ bao bì bên ngoài), qua đế (rò rỉ bên trong hoặc phía quy trình qua kim đã đóng) hoặc qua các kết nối thân máy (rò rỉ ren hoặc khớp nối). Mỗi loại có một cách tiếp cận chẩn đoán và sửa chữa riêng biệt, việc nhầm lẫn chúng sẽ gây lãng phí thời gian và rủi ro khiến tình trạng rò rỉ trở nên tồi tệ hơn.
Loại rò rỉ 1: Rò rỉ bao bì thân (Phát thải chạy trốn bên ngoài)
Rò rỉ vòng đệm trục xuất hiện dưới dạng chất lỏng chảy ra hoặc phun sương xung quanh thân van nơi nó thoát ra khỏi nắp ca-pô, ngay phía trên tay quay. Đây là hiện tượng rò rỉ van kim phổ biến nhất trong quá trình bảo trì tại hiện trường và trong hầu hết các trường hợp có thể dừng lại mà không cần tháo van ra khỏi hoạt động.
Nguyên nhân:
- Lớp đệm PTFE có dòng chảy lạnh (leo) theo thời gian dưới tác dụng nén và chu kỳ nhiệt độ, làm giảm ứng suất tiếp xúc trên thân cây
- Bao bì đã bị xuống cấp do sự tấn công hóa học từ chất lỏng xử lý
- Đai ốc đóng gói không bao giờ được siết chặt theo đúng thông số kỹ thuật trong quá trình lắp đặt ban đầu
- Thân van đã phát triển một rãnh mòn nơi nó tiếp xúc với vòng đệm, tạo ra đường rò rỉ ngay cả khi bản thân vòng đệm còn nguyên vẹn
Làm thế nào để ngăn chặn rò rỉ bao bì thân cây:
- Lần thử đầu tiên: Siết chặt đai ốc đóng gói. Hầu hết các van kim đều có đai ốc đóng gói (còn gọi là đai ốc tuyến) để nén lớp đệm vào thân van. Sử dụng cờ lê đầu mở thích hợp, siết chặt đai ốc đóng gói quay một phần tư (90 độ) theo chiều kim đồng hồ khi van đang hoạt động ở áp suất vận hành bình thường. Kiểm tra rò rỉ sau mỗi lần tăng. Không vượt quá một lượt đầy đủ (360 độ) siết chặt hoàn toàn mà không kiểm tra mô-men xoắn vận hành của van, vì vòng đệm quá chặt làm cho tay quay khó quay và làm tăng tốc độ mài mòn của thân van.
- Nếu siết chặt sẽ ngăn chặn rò rỉ: Ghi lại số vòng đai ốc đóng gói được áp dụng. Nếu cần nhiều hơn một lượt để ngăn chặn rò rỉ thì vòng đệm đã bị nén đáng kể và sẽ cần được thay thế trong tương lai gần. Lên lịch thay thế bao bì vào lần bảo trì tiếp theo.
- Nếu việc siết chặt không ngăn được rò rỉ hoặc van trở nên quá cứng để vận hành: Bao bì phải được thay thế. Điều này đòi hỏi phải giảm áp suất của van, cách ly nó khỏi cả áp suất ngược dòng và hạ lưu, đồng thời tháo đai ốc đóng gói và vòng đệm cũ bằng cách sử dụng dụng cụ gắp hoặc máy chiết. Lắp vòng đệm mới cùng loại và kích thước theo quy định của nhà sản xuất van, bôi trơn nhẹ thân van bằng chất bôi trơn được khuyến nghị của nhà sản xuất van (thường là mỡ PTFE), lắp lại và siết chặt lại đai ốc đóng gói theo mô-men xoắn quy định của nhà sản xuất.
- Nếu thân cây có khía hoặc có rãnh: Thân van phải được thay thế cùng với lớp đệm, vì bề mặt thân bị hư hỏng sẽ khiến lớp đệm mới bị rò rỉ ngay lập tức. Trong trường hợp thân van bị ăn mòn hoặc bị xước nghiêm trọng, toàn bộ thân van có thể cần được thay thế.
Rò rỉ loại 2: Rò rỉ chỗ ngồi (Dòng chảy qua van đóng)
Rò rỉ chỗ ngồi cho phép dòng chảy đi qua van ngay cả khi tay quay được siết chặt hoàn toàn. Nó được phát hiện bằng cách quan sát dòng chảy ở phía hạ lưu của một van đóng khác, hoặc bằng cách đo độ tăng áp suất hạ lưu trong một hệ thống kín. Chỗ ngồi bị rò rỉ vào van kim inox có ba nguyên nhân chính:
- Xói mòn hoặc hư hỏng chỗ ngồi: Ghế bằng PTFE hoặc nylon mềm đã bị ăn mòn bởi các hạt mài mòn, tạo bọt hoặc đóng lại nhiều lần so với ghế bị nhiễm bẩn. Ngay cả việc ghi điểm cực nhỏ trên bề mặt ghế cũng tạo ra đường rò rỉ đi qua đường tiếp xúc giữa kim với chỗ ngồi.
- Thiệt hại đầu kim: Đầu kim không gỉ cứng đã bị sứt mẻ, bị ăn mòn hoặc biến dạng dẻo do đóng quá mức (đóng van ở tốc độ cao hoặc dùng mô-men xoắn đóng quá mức). Đầu kim bị hỏng không thể tạo thành đường bịt kín 360 độ hoàn toàn với chỗ ngồi.
- Vật lạ trên ghế: Một hạt bị mắc kẹt giữa kim và chỗ ngồi trong quá trình đóng sẽ ngăn cản chỗ ngồi đầy đủ. Điều này thường là tạm thời và được giải quyết bằng cách mở van một cách nhanh chóng để xả hạt, sau đó đóng lại cẩn thận.
Cách khắc phục tình trạng rò rỉ ghế:
- Lau sạch chỗ ngồi: Mở van hoàn toàn trong một khoảng thời gian ngắn để loại bỏ bất kỳ hạt nào khỏi khu vực ghế ngồi, sau đó đóng lại từ từ chỉ với áp lực tay ổn định. Không dùng cờ lê trên tay quay để buộc van đóng lại, vì điều này sẽ làm nát và làm hỏng ghế mềm vĩnh viễn.
- Thay thế chỗ ngồi: Hầu hết các van kim có đế PTFE có thể thay thế đều có thể được lắp lại bằng cách giảm áp suất van, tháo thân và cụm kim, tháo miếng đệm đế cũ và ấn vào đế mới. Bộ dụng cụ thay thế ghế của nhà sản xuất bao gồm hướng dẫn và kích thước ghế chính xác. Sau khi thay chỗ ngồi, hãy đóng van bằng tay cho đến khi cảm nhận được lực cản và kiểm tra khả năng ngắt kín bong bóng bằng thử nghiệm rò rỉ.
- Thay van: Nếu phần côn của thân van hoặc đầu kim bị hỏng (bị ăn mòn, rỗ hoặc sứt mẻ ở van đế kim loại), thì có thể hàn lại bằng cách quấn kim và đế bằng hợp chất mài van đối với van có đế kim loại. Tuy nhiên, đối với các van kim thiết bị có đế mềm, thân van bị hư hỏng thường cần phải thay thế toàn bộ van, vì việc gia công lại độ chính xác của đế côn tại hiện trường là không thực tế.
Loại rò rỉ 3: Rò rỉ kết nối (Rò rỉ ren hoặc khớp nối)
Rò rỉ kết nối xuất hiện ở điểm nối giữa thân van và khớp nối ống hoặc khớp nối ống liền kề chứ không phải ở thân van hoặc xuyên qua mặt tựa. Đây là khớp nối rò rỉ chứ không phải van rò rỉ. Nguyên nhân và cách khắc phục:
- Rò rỉ ren NPT: Chất bịt kín trên ren không đủ, kết nối ren ngang hoặc sự gắn kết ren không đủ (ít hơn bốn đến năm sợi ren được gắn trong NPT). Cách khắc phục: giảm áp, ngắt kết nối, dán băng PTFE mới (tối thiểu 3 đến 4 vòng theo chiều quay của ren) hoặc bôi keo dán ren ống và kết nối lại với lực xoắn chính xác. Nên siết chặt ren đực NPT 1/4 inch để 12 đến 15 Nm (9 đến 11 ft-lb) sau khi siết chặt tay, thường là 2 đến 3 lượt sau khi siết chặt tay.
- Rò rỉ phụ kiện nén: Vòng đệm không được xoay hoàn toàn khi lắp đặt lần đầu hoặc ống không được lắp hoàn toàn vào điểm dừng thân van trước khi siết chặt. Biện pháp khắc phục khi lắp mới: làm lại khớp nối bằng cách siết chặt đai ốc thêm một phần tư vòng quay vượt qua điểm kháng cự vững chắc . Đối với kết nối đã được tạo trước đó và được siết chặt lại, hãy thay ống nối và lặp lại quy trình lắp đặt bằng ống mới được cắt vuông góc và được đặt hoàn toàn trước khi siết chặt.
- Rò rỉ mối hàn: Lỗ kim hoặc vết nứt trong mối hàn góc tại mối nối mối hàn ổ cắm cho thấy mối hàn không xuyên thấu hoặc độ xốp của mối hàn. Điều này đòi hỏi phải hàn lại sau khi mài đi khu vực bị lỗi và là công việc dành cho thợ hàn được chứng nhận tuân theo ASME B31.3 hoặc các yêu cầu về mã đường ống hiện hành.
Thực hành phòng ngừa giúp loại bỏ hầu hết các rò rỉ van kim trước khi chúng bắt đầu
- Không bao giờ sử dụng cờ lê trên tay quay để đóng van. Van kim được thiết kế để chỉ đóng bằng áp lực tay. Việc siết chặt cờ lê sẽ đè bẹp các mặt ghế mềm và tạo thành các vết kim, đảm bảo mặt ghế bị rò rỉ trong thời gian ngắn sử dụng.
- Lùi lại một phần tư lượt sau khi đóng hoàn toàn. Trong một số thiết kế, điều này giúp giảm tải trọng quá mức cho thân van và ngăn chặn ghế mềm chảy lạnh dưới tải trọng nén kéo dài, giúp mở lại van dễ dàng hơn và kéo dài tuổi thọ của ghế.
- Lắp đặt van đúng hướng dòng chảy. Vận hành ngược van kim nhạy cảm với hướng dòng chảy (dòng chảy qua chỗ ngồi khi thiết kế yêu cầu dòng chảy dưới chỗ ngồi) có thể làm cho lớp đệm bị nén trực tiếp, làm tăng tốc độ rò rỉ của lớp đệm. Kiểm tra dấu mũi tên dòng chảy của nhà sản xuất trên thân máy.
- Không sử dụng van kim cho dịch vụ đóng mở ở tần suất cao. Van kim được thiết kế để điều chỉnh hoặc điều tiết không thường xuyên, không phải như van cách ly hoạt động nhiều lần trong ngày. Hoạt động thường xuyên làm tăng tốc độ mài mòn của ghế và bao bì. Đối với dịch vụ bật tắt chu kỳ cao, hãy sử dụng van bi và chỉ lắp van kim cho lần cắt dòng cuối cùng.
- Siết chặt đai ốc đóng gói theo thông số kỹ thuật trong quá trình lắp đặt. Một tỷ lệ đáng kể rò rỉ bao bì xảy ra do bao bì không được siết chặt đủ ở giai đoạn lắp đặt ban đầu. Sau khi lắp van kim mới, hãy siết chặt đai ốc đóng gói theo mô-men xoắn quy định của nhà sản xuất, sau đó kiểm tra lại sau chu kỳ áp suất vận hành đầu tiên, vì sự giãn nở nhiệt trong quá trình điều áp ban đầu gây ra lực nén đóng gói ban đầu có thể yêu cầu tăng thêm một mức siết chặt nhỏ.
Ứng dụng van kim thép không gỉ theo ngành và loại dịch vụ
Hiểu được vị trí và lý do van kim bằng thép không gỉ được chỉ định trong các ngành công nghiệp khác nhau giúp cả người mua và kỹ sư đưa ra quyết định lựa chọn tự tin hơn cũng như nhận ra khi nào van kim là và không phải là công nghệ phù hợp.
Dầu khí: Các ứng dụng đầu giếng, dụng cụ và hệ thống mẫu
Ngành dầu khí là thị trường lớn nhất cho van kim bằng thép không gỉ. Các ứng dụng bao gồm:
- Van gốc dụng cụ: Van cách ly đầu tiên giữa đường ống xử lý và điểm khai thác của thiết bị. Các van này phải cách ly một cách đáng tin cậy dưới toàn bộ áp suất và nhiệt độ của toàn bộ quá trình trong khi một kỹ thuật viên có thể vận hành được trong quá trình bảo trì thiết bị định kỳ. Van kim không gỉ 316 có mối hàn ổ cắm hoặc kết nối NPT là tiêu chuẩn cho áp suất lên đến Lớp 1500 (2.575 psi ở 38°C) .
- Tấm điều hòa mẫu: Dòng mẫu khí và chất lỏng từ dây chuyền xử lý được điều hòa (được lọc, giảm áp suất, kiểm soát nhiệt độ) thông qua các bảng chứa nhiều van kim để điều chỉnh dòng chảy, cách ly chặn và xả cũng như kết nối thanh lọc. Van kim phải xử lý nhiều loại chất lỏng mẫu bao gồm hydrocarbon, khí chứa H₂S và nước ngưng chua.
- Đo kết nối hiệu chuẩn trượt: Van kim cung cấp khả năng kiểm soát dòng chảy chính xác để bơm chất lỏng hiệu chuẩn vào các rãnh đo tài chính, trong đó Độ chính xác thể tích ± 0,1% là cần thiết cho việc chuyển giao quyền giám hộ hydrocarbon.
Hóa chất và Dược phẩm: Yêu cầu về liều lượng và vệ sinh chính xác
- Định lượng chất xúc tác: Việc bổ sung chính xác các chất xúc tác lỏng hoặc khí vào lò phản ứng ở tốc độ dòng chảy rất thấp được kiểm soát đòi hỏi các van kim có thể duy trì vị trí điều tiết ổn định trong nhiều ngày hoặc nhiều tuần. Thép không gỉ 316L với đế PEEK xử lý hầu hết các dòng xúc tác bao gồm các hợp chất hữu cơ kim loại và dung dịch xúc tác axit.
- Bổ sung phương tiện phản ứng sinh học: Lò phản ứng sinh học dược phẩm yêu cầu bổ sung vô trùng các chất dinh dưỡng, hóa chất điều chỉnh độ pH và chất chống tạo bọt thông qua các van kim có thể được khử trùng bằng hơi nước tại chỗ (SIP) mà không cần tháo rời. Thép không gỉ 316L với bề mặt bên trong được đánh bóng bằng điện và lớp đệm PTFE là thông số kỹ thuật tiêu chuẩn cho van kim xử lý sinh học.
- Thiết bị thí nghiệm và phân tích: Các hệ thống HPLC (sắc ký lỏng hiệu năng cao), máy sắc ký khí và máy quang phổ khối sử dụng van kim không gỉ thu nhỏ với các phụ kiện ống nén để kiểm soát dòng pha động và khí mang ở tốc độ dòng chảy từ 0,01 đến 10 mL mỗi phút .
Sản xuất điện và HVAC: Ứng dụng hơi nước và nhiệt độ cao
- Định lượng hóa chất nồi hơi: Các chất ức chế ăn mòn, chất tẩy oxy và hóa chất tẩy cặn được bơm vào hệ thống nước cấp lò hơi thông qua van kim không gỉ giúp điều chỉnh tốc độ dòng hóa chất nhỏ chống lại áp suất của hệ thống lò hơi. 10 đến 150 thanh .
- Bỏ qua bẫy hơi: Van kim được lắp đặt như các đường dẫn xung quanh bẫy hơi cho phép thoát nước và thông hơi thủ công các mạch bẫy hơi trong quá trình vận hành và bảo trì mà không cần tháo bẫy ra khỏi dịch vụ.
- Xử lý nước làm mát: Hệ thống nước lạnh và nước ngưng HVAC sử dụng van kim không gỉ trong bảng định lượng xử lý hóa học để phun chất diệt khuẩn, chất ức chế cặn và chất ức chế ăn mòn vào hệ thống vòng kín.
Lịch bảo trì van kim bằng thép không gỉ và các phương pháp thực hành tốt nhất
Van kim không gỉ trong dịch vụ điều khiển quy trình và thiết bị quan trọng đòi hỏi một chương trình bảo trì có cấu trúc để đảm bảo hoạt động liên tục không bị rò rỉ và hiệu suất ngắt đáng tin cậy. Lịch trình sau đây thể hiện cách thực hành tốt nhất đối với các van trong quá trình vận hành liên tục.
Kiểm tra định kỳ: Hàng tháng hoặc trong các vòng xử lý thông thường
- Kiểm tra bằng mắt tất cả các khu vực thân cây xem có vết rỉ hoặc vết bẩn cho thấy bao bì bị rò rỉ không. Có thể phát hiện rò rỉ khí bằng giải pháp phát hiện rò rỉ thích hợp (nước xà phòng hoặc bình xịt phát hiện rò rỉ thương mại) xung quanh khu vực đóng gói.
- Xác minh rằng các tay quay được đặt đúng vị trí (van mở phải ở vị trí được thiết lập trong quá trình vận hành; van đóng phải được đặt hoàn toàn mà không có lực quá mức).
- Kiểm tra đai ốc đóng gói xem có bị lỏng do rung không. Trong môi trường có độ rung cao, vòng đệm khóa hoặc thiết kế đai ốc đóng gói chống rung sẽ ngăn chặn việc tự nới lỏng của tuyến đóng gói.
Bảo trì hàng năm: Kiểm tra và thay thế bao bì
- Đo vị trí đai ốc đóng gói dựa vào các dấu tham chiếu được thực hiện khi vận hành lắp đặt. Nếu đai ốc đóng gói đã tiến hơn nửa lượt từ vị trí ban đầu của nó, lớp đệm đã bị nén đáng kể và nên thay thế trong lần ngừng hoạt động tiếp theo theo kế hoạch.
- Kiểm tra các bề mặt thân cây có thể tiếp cận xem có bị ăn mòn, rỗ hoặc ghi điểm hay không bằng kính lúp được chiếu sáng. Độ sâu rỗ lớn hơn 0,1 mm trên bề mặt niêm phong thân cây đảm bảo thay thế thân cây.
- Xác minh việc đóng van bằng cách đóng hoàn toàn và kiểm tra rò rỉ qua chỗ ngồi bằng cách sử dụng các phương pháp giám sát áp suất xuôi dòng hoặc kiểm tra bong bóng phù hợp với dịch vụ.
Bảo trì tắt máy: Tháo gỡ và phục hồi toàn bộ
- Tháo rời van hoàn toàn. Kiểm tra đầu kim, chỗ ngồi, thân, vòng đệm, ren đai ốc đóng gói và lỗ khoan thân xem có bị mòn, ăn mòn và sự phù hợp về kích thước không.
- Thay thế tất cả hàng hóa mềm (ghế ngồi, vòng đệm, vòng đệm chữ O hoặc miếng đệm nắp ca-pô) bất kể tình trạng rõ ràng như thế nào. Hàng hóa mềm đã qua sử dụng được làm cứng và nén lại so với kích thước ban đầu và gần hết tuổi thọ sử dụng đáng tin cậy ngay cả khi không bị xuống cấp rõ rệt.
- Thực hiện kiểm tra rò rỉ chỗ ngồi và bao bì tại 1,5 lần áp suất vận hành tối đa cho phép (MAWP) với chất lỏng thử nghiệm được quy định trong ASME B16.34 hoặc tiêu chuẩn thử nghiệm van hiện hành trước khi đưa van trở lại hoạt động.
Câu hỏi thường gặp về Van kim thép không gỉ
1. Sự khác biệt giữa van đo và van kim là gì?
A van đo là loại van kim chuyên dụng được thiết kế đặc biệt để cách ly đồng hồ đo áp suất hoặc bộ truyền áp suất khỏi dây chuyền xử lý. Nó có một cổng xử lý phía dưới, một cổng thiết bị phía trên và một cổng xả để giảm áp suất an toàn trước khi tháo máy đo. Một tiêu chuẩn van kim là thiết bị điều khiển và điều tiết dòng chảy đa năng được lắp đặt trong dây chuyền xử lý, với các cổng đầu vào và đầu ra giống hệt nhau để lắp đặt nội tuyến. Cả hai đều sử dụng cơ cấu thân kim thuôn nhọn, nhưng hình dạng thân, cấu hình cổng và mục đích sử dụng của chúng khác nhau. Van đo không thể thay thế cho van kim trong dịch vụ điều tiết dòng chảy và van kim tiêu chuẩn thiếu cổng xả cần thiết để tháo đồng hồ đo an toàn.
2. Làm cách nào để chọn van kim phù hợp cho ứng dụng của tôi?
Chọn van kim bằng cách xem xét sáu thông số theo thứ tự: đầu tiên, xác định chất lỏng xử lý và xác minh khả năng tương thích hóa học với tất cả các vật liệu ướt (thân, kim, đế, bao bì); thứ hai, xác nhận mức áp suất và nhiệt độ ở điều kiện vận hành thực tế bằng cách sử dụng đường cong P-T của nhà sản xuất; thứ ba, tính toán hệ số lưu lượng yêu cầu Cv và chọn một van có Cv tối đa gấp 3 đến 5 lần Cv yêu cầu để đảm bảo vận hành trong phạm vi tầm trung của hành trình kim có thể kiểm soát được; thứ tư, chọn loại kết nối đầu cuối chính xác (NPT, nén, hàn ổ cắm, hàn đối đầu) cho đường ống liền kề; thứ năm, chọn loại bao bì (PTFE cho dịch vụ chung, than chì cho nhiệt độ cao, ống thổi kim loại cho dịch vụ không phát thải); thứ sáu, xác minh mọi yêu cầu đặc biệt như tuân thủ NACE đối với dịch vụ chua, tiêu chuẩn vệ sinh đối với dịch vụ thực phẩm và dược phẩm hoặc các điều khoản khóa đối với các ứng dụng quan trọng về an toàn.
3. Làm cách nào để ngăn van kim bị rò rỉ ở thân van?
Để dừng một rò rỉ đóng gói gốc trong van kim: trước tiên, cố gắng siết chặt đai ốc đóng gói một phần tư vòng (90 độ) trong khi van ở áp suất vận hành bình thường và kiểm tra xem rò rỉ có dừng lại hay không. Nếu nó dừng lại, hãy theo dõi sự tái phát và lên kế hoạch thay thế bao bì vào lần bảo trì tiếp theo. Nếu việc siết chặt không ngăn được rò rỉ hoặc nếu van trở nên khó vận hành, hãy giảm áp suất và cách ly van, tháo đai ốc đóng gói và tháo đệm kín cũ, kiểm tra bề mặt thân van xem có vết xước hoặc ăn mòn không (thay thân van nếu bị hỏng), lắp bao bì mới đúng loại và kích thước từ bộ dụng cụ sửa chữa của nhà sản xuất và lắp lại theo mô-men xoắn đai ốc đóng gói được chỉ định. Không bao giờ sử dụng cờ lê trên tay quay để buộc van đóng lại, vì điều này sẽ làm tăng tốc độ hư hỏng cả đế và đệm.
4. Tại sao inox 316 là chất liệu phổ biến nhất cho van kim?
thép không gỉ 316 là vật liệu van kim chiếm ưu thế vì thành phần của nó (16 đến 18% crom, 10 đến 14% niken, 2 đến 3% molypden) mang lại khả năng chống rỗ clorua, axit nhẹ và hầu hết các hóa chất công nghiệp ăn mòn thép cacbon hoặc van đồng thau. Nó duy trì đủ độ bền cơ học từ nhiệt độ đông lạnh đến khoảng 450°C trong thời gian sử dụng lâu dài, khiến nó phù hợp với phần lớn các ứng dụng xử lý và thiết bị công nghiệp. Thép không gỉ 304 (không có molypden) được sử dụng trong môi trường không chứa clorua trong đó chi phí là ưu tiên hàng đầu, nhưng 316 là thông số kỹ thuật mặc định cho dịch vụ dầu khí, hàng hải, hóa chất và dược phẩm.
5. Nguyên nhân khiến bệ van kim bị rò rỉ và có thể sửa chữa được không?
Rò rỉ chỗ tựa van kim là do ba yếu tố chính: sự ăn mòn của chỗ ngồi bằng nhựa PTFE hoặc nylon mềm do các hạt mài mòn hoặc tạo bọt; hư hỏng đầu kim do đóng van quá mức với mô-men xoắn quá mức; hoặc vật lạ bị mắc kẹt giữa kim và chỗ ngồi ngăn cản sự tiếp xúc hoàn toàn. Đối với van kim có mặt tựa mềm, chỗ ngồi thường có thể được thay thế bằng bộ dụng cụ thay thế chỗ ngồi của nhà sản xuất (có sẵn cho hầu hết các loại van thiết bị đo đạc) mà không cần thay thế toàn bộ van. Nếu đầu kim bị hỏng thì phải thay cụm thân và kim. Nếu phần côn của thân van bị hỏng trong van có đế bằng kim loại, việc phủ lên chỗ ngồi bằng hợp chất mài van có thể khôi phục lại khả năng ngắt; đối với các van đế mềm có đế thân bị hỏng thì cần phải thay van. Luôn đóng van kim bằng tay để tránh làm hỏng mặt tựa.
6. Định mức áp suất điển hình của van kim inox là bao nhiêu?
Van kim thép không gỉ trải rộng trên nhiều mức áp suất tùy thuộc vào cấu trúc và kích thước cơ thể. Van kim thiết bị tiêu chuẩn có kết nối NPT hoặc ống nén thường được đánh giá ở mức 3.000 đến 6.000 psi (207 đến 414 bar) ở nhiệt độ môi trường xung quanh. Van kim thân rèn áp suất cao để thử nghiệm thủy lực, thử nghiệm khí và các ứng dụng dưới biển 10.000 đến 20.000 psi (690 đến 1.380 bar) . Xếp hạng áp suất được giảm nhiệt độ khi sử dụng ở nhiệt độ trên khoảng 100°C, do đó, hãy luôn xác minh đường cong nhiệt độ áp suất của nhà sản xuất ở nhiệt độ vận hành thực tế chứ không chỉ áp suất làm việc nguội tối đa.
7. Van kim inox có dùng được cho dịch vụ oxy không?
Có, van kim bằng thép không gỉ có thể được chấp thuận cho dịch vụ oxy, nhưng chỉ sau khi có sự chuẩn bị cụ thể. Tất cả các chất gây ô nhiễm hydrocarbon (dầu cắt, chất phủ bảo quản, chất bịt kín ren) phải được loại bỏ bằng quy trình làm sạch đã được chứng nhận (thường là tẩy dầu mỡ bằng dung môi, sau đó rửa bằng kiềm nóng và xác minh bằng phân tích tia cực tím hoặc trọng lượng). Ghế và đệm kín bằng PTFE được chấp nhận cho dịch vụ oxy vì PTFE không dễ bắt lửa. Chất bôi trơn được sử dụng trên thân xe phải tương thích với oxy (không chứa silicone, được đánh giá đặc biệt dành cho oxy, chẳng hạn như dầu Krytox hoặc Halocarbon). Van đã được làm sạch phải được đóng gói trong túi nhựa kín có bao bì tương thích với oxy cho đến khi lắp đặt. Xác minh rằng hệ thống thiết bị đã lắp ráp hoàn chỉnh đã được xếp hạng để sử dụng oxy trước khi lắp đặt bất kỳ bộ phận nào.
8. Sự khác biệt giữa thân van kim góc và thân van kim thẳng là gì?
Trong van kim thẳng (nội tuyến), đường dòng chảy đi vào và ra khỏi thân van trên cùng một trục, với thân kim vuông góc với hướng dòng chảy. Các van này giúp giảm áp suất thấp hơn so với van thân góc và là lựa chọn tiêu chuẩn cho việc chạy ống dụng cụ nội tuyến. Trong van kim góc, đầu vào nằm ở góc 90 độ so với đầu ra, với thân kim thẳng hàng với một trong các cổng dòng chảy. Van góc được sử dụng khi đường ống thay đổi hướng tại vị trí van, thay thế một khuỷu ống và giảm tổng số phụ kiện trong hệ thống. Van thân góc cũng thoát nước hoàn toàn hơn so với van thân thẳng khi dây chuyền xử lý được làm trống, điều này rất quan trọng trong dịch vụ vệ sinh và ăn mòn, nơi chất lỏng dư không được còn lại trong khoang van.
 1 Tòa nhà Zhongxin Yungu Khu D 1, Phố Giang Khẩu, Quận Fenghua, Thành phố Ninh Ba, Tỉnh Chiết Giang, Trung Quốc
 +86-574-88561893 / +86-15057497901
 Bản quyền© Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Bán buôn các nhà sản xuất phụ kiện và van bằng thép không gỉ